
EN
Panduan Bilah Tungsten Carbide: Gred, Jenis dan Cara Memilih Yang Tepat
Berita Industri-Tanya lima orang apa a bilah tungsten karbida adalah dan anda mungkin akan mendapat lima jawapan yang berbeza. Di kedai mesin, frasa itu biasanya menunjuk kepada sisipan boleh diindeks yang diapit pada pemegang pusing atau pengilangan. Dalam kilang menukar filem, ia menggambarkan bilah belah nipis yang berjalan melawan filem berlamina pada beberapa ratus meter seminit. Di bawah tanah, ini boleh bermaksud sisipan butang yang ditekan ke dalam mata gerudi batu, selekoh pada dram gunting atau sisipan pemotong pada kepala pemotong mesin pengorek terowong. Bentuk dan saiz sangat berbeza, tetapi keluarga bahan di belakangnya adalah sama: tungsten karbida bersimen, komposit serbuk metalurgi daripada butiran tungsten karbida keras yang disatukan oleh pengikat kobalt.
Kami ialah Gaite, pengeluar karbida yang berpangkalan di Changzhou, Jiangsu, dan kami telah menekan, mensinter dan mengisar karbida tungsten sejak tahun 1990. Sepanjang dekad tersebut, soalan yang dikemukakan oleh pelanggan kepada kami hampir tidak berubah. gred yang mana? geometri yang mana? Dan bagaimanakah kita boleh membuat kelebihan bertahan lebih lama daripada masa lalu? Artikel ini menetapkan perkara yang telah kami pelajari di tingkat kedai, dan di mana keputusan praktikal sebenarnya.
Apa yang Membuatkan Tungsten Carbide Berbeza daripada Keluli
Bilah karbida mengekalkan bentuknya kerana bahan itu menentang kedua-dua lelasan dan ubah bentuk. Kekerasan biasanya jatuh antara 1400 dan 1700 HV, berbanding kira-kira 600 hingga 900 HV untuk keluli alat yang dikeraskan. Lebih penting lagi, kekerasan itu bertahan dengan haba. Pada 800 hingga 1000 darjah Celcius, tepi karbida masih memotong manakala tepi keluli berkelajuan tinggi telah pun lembut dan kehilangan geometrinya. Karbida bersimen juga membawa kekuatan mampatan dan kekakuan yang tinggi, dengan modulus Young dalam lingkungan 550 hingga 650 GPa, iaitu apa yang diperlukan oleh alat canggih apabila ia tidak boleh melentur dari bahan kerja di bawah beban.
Kekerasan dan kekerasan panas
Kekerasan dikawal oleh dua perkara: berapa banyak kobalt berada di antara butiran karbida, dan betapa halusnya butiran tersebut. Kobalt 6 peratus, gred submikron boleh mencapai bahagian atas julat kekerasan dan mengekalkan kelebihan yang tajam, itulah sebabnya ia sesuai dengan operasi kemasan dan bilah belah nipis. Gred kobalt 10 hingga 12 peratus dengan butiran kasar adalah lebih lembut di atas kertas tetapi jauh lebih tahan retak akibat hentakan, yang sebenarnya diperlukan oleh sisipan penggerudian batu atau penggiling. Tiada gred yang lebih baik dari segi mutlak; mereka menjawab soalan yang berbeza.
Ketangguhan trade-off
Tiada yang datang percuma. Karbida tidak bengkok sebelum ia pecah, ia cip. Kekuatan pecah melintang biasanya berada di antara 2000 dan 3500 MPa, dan nombor bergerak ke arah yang bertentangan dengan kekerasan apabila anda menukar kandungan kobalt atau saiz butiran. Kitaran haba adalah tekanan kedua. Potongan terputus, pengilangan dan pemotongan basah semuanya memacu kitaran pemanasan dan penyejukan yang pantas ke tepi, dan karbida bertindak balas terhadapnya dengan membangunkan rekahan terma lama sebelum ia haus. Memahami mekanisme mana yang mengehadkan hayat alat ialah langkah pertama dalam menentukan bilah dengan betul.
Keluarga Bilah Utama dan Tempat Mereka Bekerja
Perkataan "bilah" merangkumi bahagian yang luas, dan karbida yang sesuai dengan bilah slitter jarang sekali ialah karbida yang bertahan di muka terowong. Jadual di bawah memetakan keluarga biasa kepada syarat yang mereka temui dalam perkhidmatan. Untuk panduan yang lebih panjang, khusus produk, panduan kami untuk jenis dan kegunaan bilah pemotong tungsten karbida pergi ke lebih terperinci mengenai geometri dan penyediaan tepi.
| Keluarga Blade | Keadaan kerja biasa | Ciri-ciri karbida yang penting |
|---|---|---|
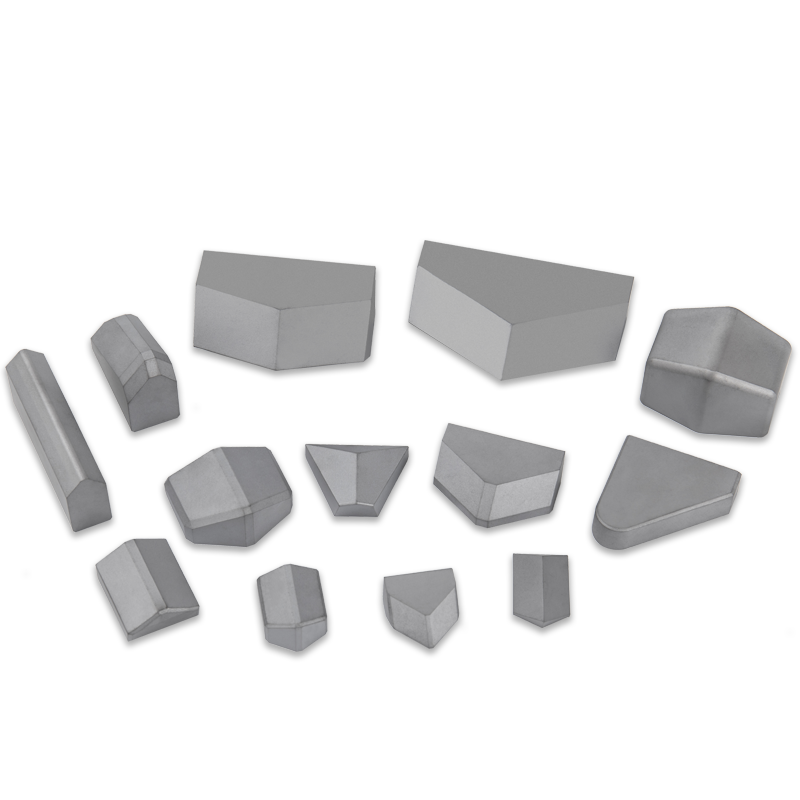
| Bilah atau sisipan pemotong boleh indeks | Memusing, mengisar, mengalur dan memisahkan bahan kerja keluli, besi tuang atau bukan ferus | 6 hingga 12 peratus kobalt, bijirin halus hingga sederhana, salutan dan asah tepi dipadankan dengan operasi |
| Pembelah nipis dan bilah pemangkas | Pembelahan berterusan filem, kerajang, kertas dan stok penukaran berlamina | Bijian submikron, kekerasan tinggi, kelurusan dalam julat mikrometer, burr minimum |
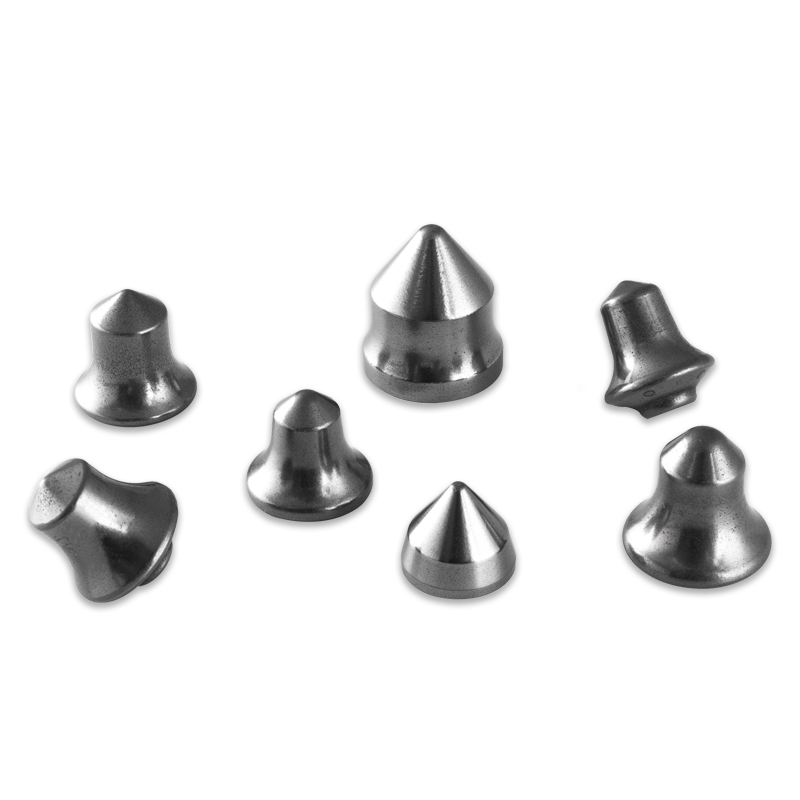
| Sisipan mesin pengorek terowong | Menggolek dan mengikis sentuhan dengan batu pada kepala pemotong di bawah tujahan tinggi | Butiran sederhana hingga kasar dengan kobalt tinggi, tahan terhadap kelesuan haba dan spalling |
| Alat pengilangan jalan dan pilih | Pengilangan asfalt atau turapan konkrit dengan beban kejutan berulang | Butiran kasar, 8 hingga 12 peratus kobalt, rintangan haus panas yang baik dan pengekalan badan |
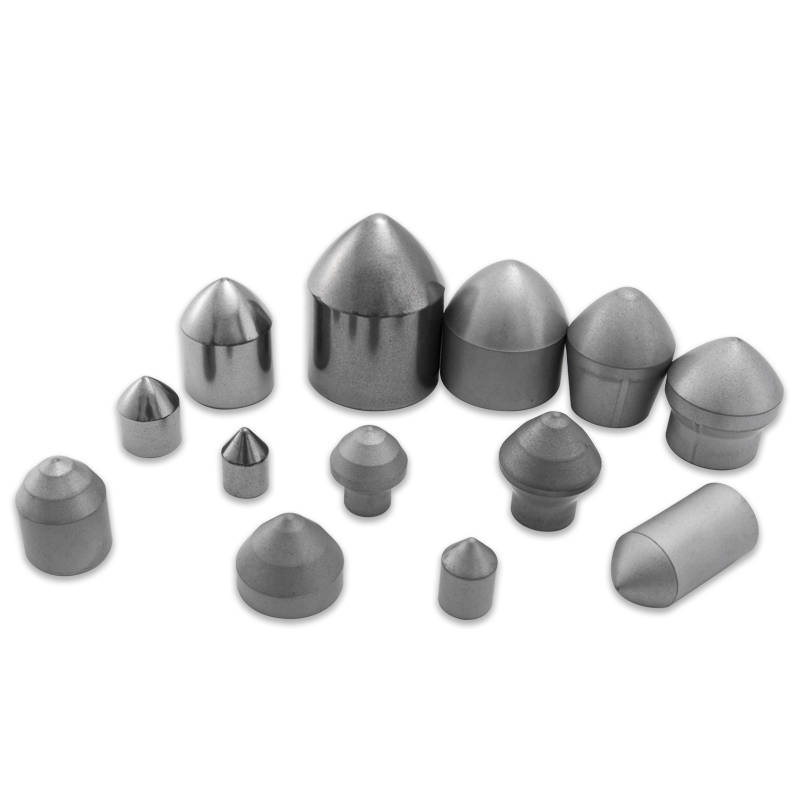
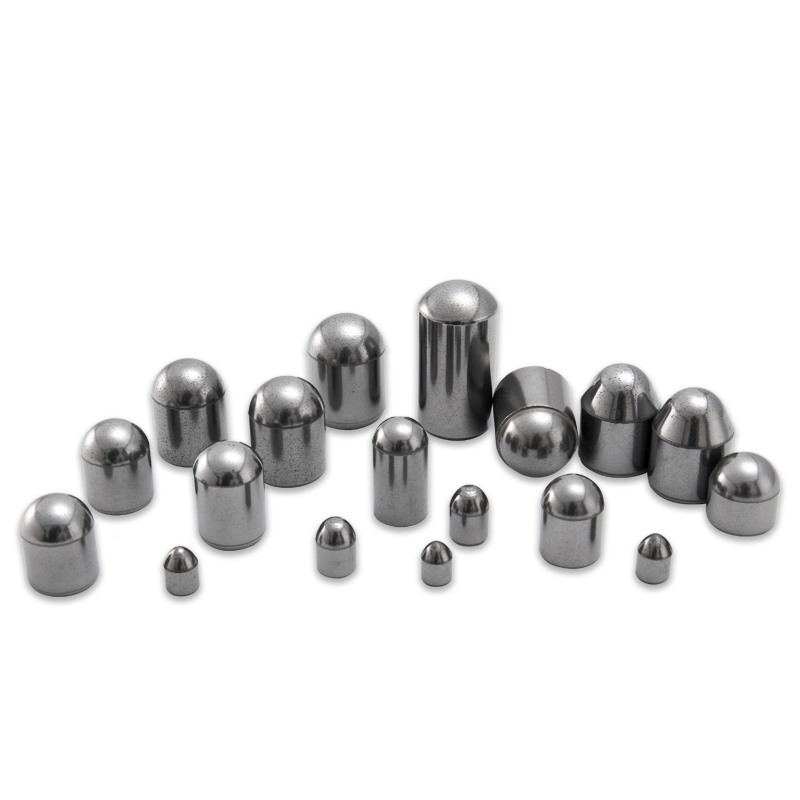
| Butang penggerudian batu dan masukkan | Tukul bawah lubang atau penggerudian berputar ke dalam formasi kasar yang keras | Butiran kasar dengan kekuatan hentaman tinggi dan tahan terhadap penarikan bijian |
| Petik batang bulat | Pemotongan arang batu dan batu lembut pada drum gunting atau pengepala jalan | Kekerasan dan keliatan yang seimbang, sambungan pateri yang boleh dipercayai pada batang keluli |
| Sisipan die stamping | Pengosongan, pembentukan, lukisan dan tajuk sejuk kepingan logam pada isipadu tinggi | Kekuatan mampatan tinggi, butiran sederhana hingga kasar, ketahanan terhadap kerepek dan pedih |
Satu corak berjalan melalui meja. Apabila keterukan impak meningkat, kandungan kobalt meningkat dan struktur butiran menjadi kasar; apabila kemasan permukaan dan ketepatan dimensi menjadi keutamaan, bahan bergerak ke arah lain. Memilih arah yang salah ialah satu-satunya sebab yang paling biasa apabila bilah gagal lebih awal.
Cara Membaca Gred Karbida Sebelum Anda Memesan
Penetapan gred berbeza dari pembekal ke pembekal, yang menjadikan nombor katalog sukar untuk dibandingkan secara langsung. Empat pembolehubah menerangkan kebanyakan perbezaan prestasi, dan keempat-empatnya harus berada di atas meja sebelum keputusan pembelian dibuat.
- Kandungan kobalt. Fasa pengikat. Enam peratus kobalt memberikan rintangan haus maksimum; sepuluh hingga dua belas peratus memperdagangkan sebahagian daripada rintangan haus itu untuk kekuatan hentaman dan rintangan retak.
- Saiz bijirin. Gred submikron di bawah 0.8 mikrometer memberikan kekerasan tertinggi dan kelebihan paling tajam. Gred kasar 3 hingga 6 mikrometer menyerap hentakan dan menahan rempuhan dalam kerja batu dan turapan.
- Salutan. Salutan CVD dan PVD mengurangkan geseran dan menghadkan pemindahan haba ke dalam sisipan semasa pemesinan keluli dan besi tuang. Gred digilap tidak bersalut selalunya merupakan jawapan yang lebih baik untuk aluminium, plastik dan bahan berasaskan kayu.
- Penyediaan tepi. Tepi yang tajam sesuai dengan kemasan dan bahan kerja yang lembut. Tepi yang diasah atau mendarat dengan T menahan cipratan mikro dalam kekasaran dan pemotongan terputus, di mana tepi yang tajam akan terlepas begitu saja.
Tambahkan kaedah penyertaan pada senarai itu. Sama ada bilah dipateri, dipasang mengecut atau diapit secara mekanikal mengubah tegasan yang dilihat pada antara muka, dan amalan pematerian patut diberi perhatian sama seperti gred itu sendiri.
Tempat Bilah Gagal Pertama
Apabila pisau kembali haus, persoalan yang berguna bukanlah berapa lama ia bertahan tetapi bagaimana ia mati. Kebanyakan kegagalan yang kami diminta untuk menganalisis jatuh ke dalam sebilangan kecil kategori.
- Sumbing tepi. Biasanya tanda keliatan yang tidak mencukupi, suapan yang berlebihan atau pemegang alat dengan terlalu banyak kehabisan.
- Pakai flank. Mekanisme haus biasa yang beransur-ansur. Jika ia memecut secara tiba-tiba, kelajuan pemotongan atau kekerasan bahan kerja telah bergerak di luar zon selesa gred.
- Pakai kawah. Interaksi kimia antara cip dan muka rake pada suhu tinggi, paling biasa apabila pemesinan keluli pada kelajuan tinggi.
- Keretakan haba. Keretakan sikat didorong oleh pemotongan terputus dengan bahan penyejuk yang digunakan, atau oleh keadaan pemotongan yang tidak stabil.
- Kegagalan pematerian. Keretakan yang berpunca pada sambungan, selalunya disebabkan oleh pemanasan yang tidak sekata, logam pengisi yang berlebihan, atau tekanan pengisaran selepas dicantum.
- Pencucian pengikat. Penyingkiran kobalt oleh penyejuk agresif atau media menghakis, yang meninggalkan lapisan permukaan yang lemah dan berliang.
Setiap punca menunjukkan pembetulan yang berbeza: gred yang lebih sukar, penyediaan tepi yang diubah suai, varian bersalut atau sekadar perubahan dalam parameter pemesinan. Menggantikan bilah tanpa mendiagnosis mekanisme biasanya menghasilkan kegagalan yang sama sekali lagi.
Dari Serbuk kepada Tepi Selesai
Di kilang kami di Changzhou, bilah bermula sebagai serbuk tungsten karbida dicampur dengan kobalt dan ditekan pada tekanan TPA ke dalam bentuk yang hampir dengan bentuk akhir. Pensinteran tekanan rendah kemudiannya mengetatkan bahagian tersebut, dan kemahirannya terletak pada menahan kedua-dua kekerasan dan keliangan dalam had yang ketat di seluruh kumpulan. Pengisaran dan penyediaan tepi menyusul, menggunakan peralatan yang diimport dari Jerman dan pengisar alat lima paksi dari Australasia, bersama-sama dengan pratetap alat digital dari Sweden dan kakitangan teknikal berpengalaman yang tahu cara menggunakannya. yang penuh proses pembuatan bilah pemotong tungsten karbida diterangkan secara terperinci di tempat lain di laman web ini.
Kawalan kualiti dijalankan melalui rantaian yang sama. Kami bekerja dengan sistem ISO 9001 dan ISO 14001, dan gerudi berketepatan tinggi, reamers dan alat kemasan kami dihasilkan kepada sistem pengeluaran standard Jerman supaya ia boleh menggantikan perkakas yang diimport tanpa melayakkan semula proses. Bagi pelanggan dalam pengeluaran enjin dan jentera am, penggantian itu selalunya menjadi titik keseluruhan latihan: kualiti lubang yang sama dan konsistensi kelompok yang sama, pada kos yang lebih rendah bagi setiap bahagian.
Nota Permohonan dari Tingkat Kedai
Pemotongan logam
Untuk memusing dan mengisar, perbualan biasanya bermula dengan bahan bahan kerja dan ketegaran mesin dan bukannya dengan bilah itu sendiri. Mesin tegar dengan persediaan yang stabil akan memberi ganjaran kepada bilah yang lebih keras dan tajam; mesin yang lebih ringan akan menghukumnya. Memadankan gred dengan mesin, bukan sahaja dengan bahan kerja, adalah tempat kebanyakan keuntungan berada.
 Bilah Pemotong Tungsten Carbide Alat pemotong karbida tungsten memperoleh ketepatan dimensi dan kualiti permukaan yang diperlukan dengan mengeluarkan lebihan bahan bahagian yang dimesin. Lihat Produk →
Penggerudian batu dan terowong
Dalam kerja penggerudian dan terowong, musuh terkejut. Butiran kasar, gred kobalt lebih tinggi dengan tempat duduk sisipan yang disokong baik bertahan daripada beban impak yang memusnahkan bahan yang lebih keras. Perhatian kepada pematerian, penonjolan sisipan dan kesesuaian lubang adalah sama pentingnya dengan spesifikasi gred.
Alat Penggerudian Batu Tungsten Carbide Sebagai alat penggerudian perlombongan tradisional, alat penggerudian batu tungsten karbida tertakluk kepada kesan yang kompleks seperti hentaman dan haus, dan keadaan kerja adalah keras... Lihat Produk → Mengecap dan membentuk
Dalam cetakan, bilah diminta untuk memegang dimensi melebihi ratusan ribu pukulan sambil menyerap beban sisi. Kekuatan mampatan yang tinggi dan rintangan cipratan lebih penting daripada kekerasan puncak, dan sisipan yang disokong dengan betul akan bertahan lebih lama daripada yang lebih keras tetapi tidak disokong dengan margin yang luas.
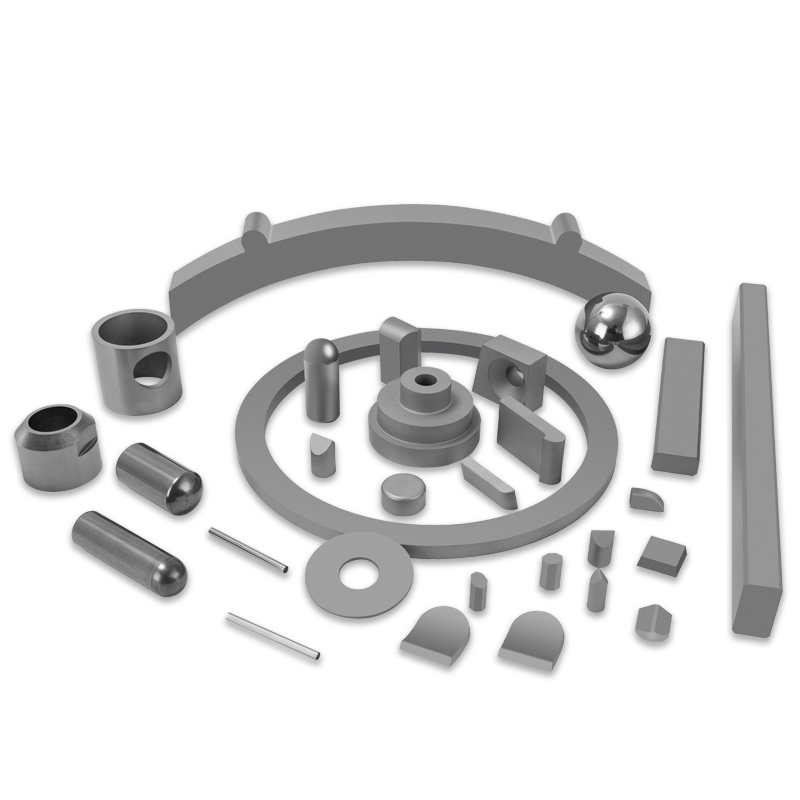
Die Stamping Tungsten Carbide Dalam proses pembuatan, dadu perlu menahan geseran dan haus yang besar. Berbanding dengan bahan lain, mati tungsten karbida kami mempunyai hayat perkhidmatan yang lebih lama, pertaruhan... Lihat Produk → Rangkaian kami sendiri meliputi bilah pemotong, sisipan mesin pengorek terowong, alat pengisar jalan, alat penggerudian batu, pemetik batang bulat untuk perlombongan arang batu, dan acuan pengecap, dan kami mereka bentuk perkakas tersuai di mana bahagian standard tidak sesuai dengan aplikasi.
Senarai Semak Praktikal Sebelum Anda Menentukan Bilah
- Apakah bahan yang sedang dipotong, dan pada kekerasan atau kekasaran apa?
- Adakah pemotongan berterusan atau terganggu, dan seberapa teruk beban kejutan?
- Bagaimanakah bilah itu dipegang: diapit, dipateri, dipasang mengecut atau ditekan ke tempat duduk?
- Apakah keadaan mesin itu, termasuk kehabisan gelendong, ketegaran dan penghantaran penyejuk?
- Mod kegagalan yang manakah menamatkan hayat bilah sebelumnya?
- Bolehkah bilah dikisar semula, dan berapa banyak pengisaran semula yang realistik sebelum diganti?
Jawab enam soalan tersebut dengan jujur dan gred, geometri dan penyediaan tepi biasanya memilih sendiri. Jika tidak, kami lebih suka menghabiskan dua puluh minit membincangkan permohonan daripada menghantar bahagian yang gagal tiga minggu kemudian dan menyebabkan pelanggan mengalami syif pengeluaran.
Bilah tungsten karbida ialah komponen kecil dengan kesan besar pada kos setiap bahagian, sama ada ia memotong filem pada kelajuan tinggi atau memegang mesin pengorek terowong dalam talian. Penjagaan ganjaran bahan: gred yang sesuai untuk beban, geometri yang dipadankan dengan operasi dan kaedah penyambungan yang tidak membatalkan kerja relau pensinteran. Itu telah menjadi tumpuan kami sejak tahun 1990, dan itulah sebab kami terus bertanya kepada pelanggan bagaimana bilah itu gagal, bukan hanya seberapa pantas mereka mahukan penghantaran seterusnya.
Produk Kami //
Produk Berkaitan